Plastová lahev skončí ve žluté popelnici a její další cesta vede přes několik provozů, z nichž každý má vlastní elektromotory, ohřev a řízení. V létě obvykle přibývá nápojových obalů, a provozovatel linky proto může počítat s delším během a vyšším zatížením než v jiných měsících.
Od žluté popelnice ke šupinám
Svezené lahve se nejprve třídí. Na dopravníku je oddělují snímače, které rozpoznají typ polymeru i barvu, a část výběru dělá obsluha ručně. Vytříděný PET se lisuje do balíků a před zpracováním se drtí na šupiny, odborně flake.
Šupiny se pak perou. Součástí procesu bývá praní v louhu, který uvolní etikety, lepidlo i zbytky nápojů. Po praní následují oplachy, odstředivky a sušení. Pro další krok je sušení rozhodující, protože PET se před tavením musí vysušit pod 100 ppm vlhkosti, jinak se při zpracování v tavenině rozkládá vodou.
Suché šupiny putují do extrudéru, kde se roztaví, přefiltrují a nařežou na granulát. Ten se dál zpracovává na nové obaly nebo vlákna.
Které části linky nesnesou přerušení
- Extrudér a filtrace taveniny. Polymer, který stojí v horkém válci, se tepelně poškozuje a přítomná vlhkost urychluje rozklad. Po delším výpadku se vyplatí postupovat podle pokynů výrobce zařízení.
- Sušení šupin. Vlhké šupiny nelze do extrudéru poslat, takže přerušení sušárny zastaví i navazující část linky.
- Pračka a odstředivky. Navazuje na ně sušárna a extrudér, takže při jejich zastavení nemá tyto části linky čím zásobovat.
- Řízení a čidla. Bez napětí nejsou k dispozici ani měření teplot, ani vážení, ani třídicí snímače.
V letní špičce se proto vyplatí počítat s tím, že výpadek nejde snadno dohnat přesčasem. Extrudér se po náběhu musí znovu ohřát a sušárna musí šupiny vysušit, teprve potom vzniká použitelný granulát.
Jaký výkon linka potřebuje
Odhad začíná soupisem příkonů z výrobních štítků. Štítkové hodnoty jsou jmenovité, skutečný odběr kolísá podle zaplnění linky a podle toho, jaký materiál právě prochází. Příklad ukazuje postup. Čísla jsou pouze předpoklad a skutečná linka se počítá podle vlastních dat.
- Drtič 90 kW, pračka a oplachy 60 kW, odstředivky a sušárna 45 kW, dopravníky a vzduchotechnika 35 kW, extrudér s filtrací 110 kW, osvětlení, chlazení a řízení 30 kW. Součet je 370 kW.
- Ne všechno běží naráz na maximum, proto se použije souběžnost, v příkladu 0,8. Dostaneme 296 kW.
- Zdroj se dimenzuje ve kVA, takže se dělí účiníkem, v příkladu 0,85. Vyjde zhruba 348 kVA.
- Přidá se rezerva 20 %, aby zdroj nejel na hranici. Výsledek je zhruba 420 kVA.
Rozběh největšího motoru se nepřičítá k trvalému odběru. Kontrola se týká hlavně drtiče a extrudéru, tedy největších pohonů v příkladu. Kontroluje se zvlášť, protože při přímém rozběhu odebírá motor orientačně pětkrát až osmkrát jmenovitý proud. Měkký rozběh nebo frekvenční měnič tento nárazový odběr výrazně snižují a stojí za to je u největších pohonů řešit dřív, než se vybere zdroj.
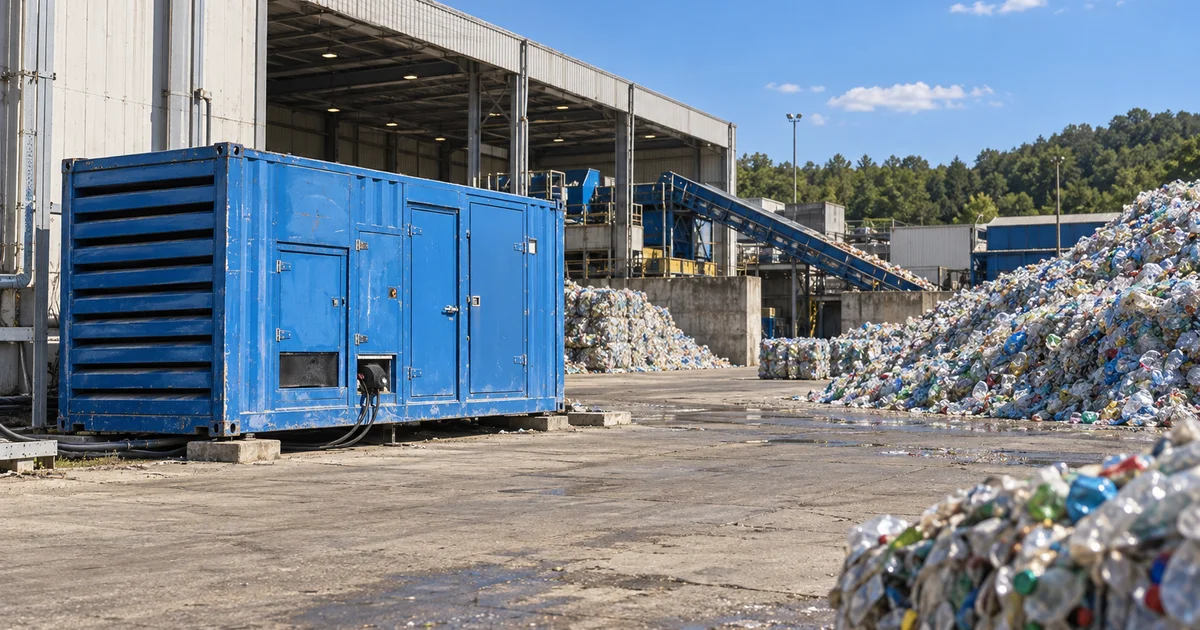
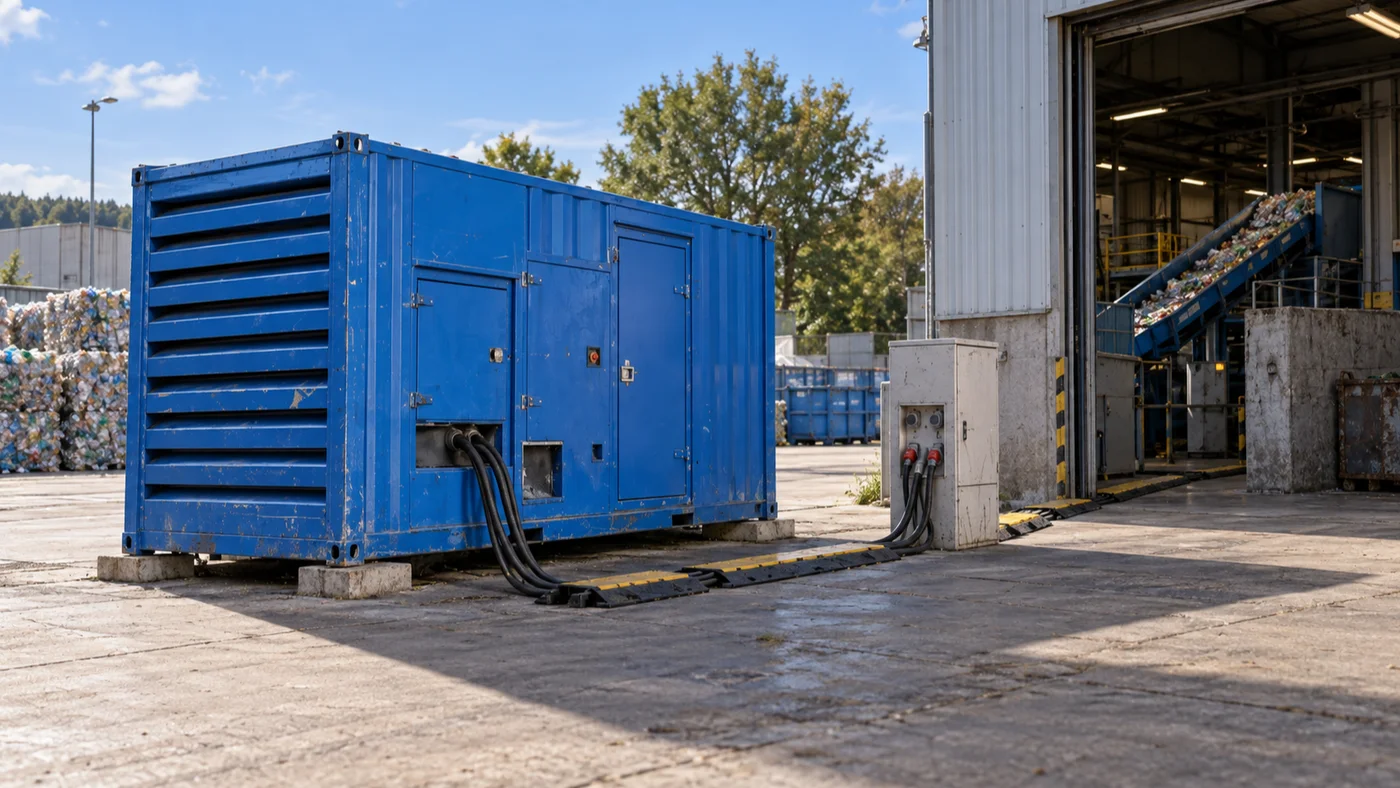
Zdroj takového výkonu si provozovatel pro sezónní špičku nemusí kupovat, lze ho na sezónu zajistit v půjčovně elektrocentrál. Zdroj tohoto řádu bývá kapotovaný v kontejneru na dvoře a kabelová trasa vede k hlavnímu rozvaděči haly.
Co ověřit před začátkem sezóny
- Aktuální příkony motorů a topných těles podle štítků, ne podle projektu z doby výstavby.
- Způsob rozběhu největších pohonů a jejich pořadí při náběhu linky.
- Zda existuje automatický přepínač mezi sítí a záložním zdrojem, případně jak se přepíná ručně.
- Kde na dvoře stojí zdroj, kudy vede kabeláž a jak se k němu dostane cisterna s naftou.
- Postup výrobce zařízení pro náběh extrudéru po nečekaném zastavení, uložený u obsluhy směny.